
Ligne d’assemblage à rupture de pont thermique en aluminium utilisée pour l’assemblage de profilés isolés pour fenêtres et façades. Le système d’assemblage comporte trois étapes. La première opération de moletage sera effectuée et en même temps la rupture de pont thermique sera insérée dans le profilé en aluminium. Cette machine dispose de 6 axes et dispose d’un lecteur de codes-barres et d’une imprimante de codes-barres. Une fois le profil passé à la deuxième machine à moleter par convoyeur automatique, la deuxième opération de moletage à 6 axes et le profil en aluminium supérieur et la rupture de pont thermique seront montés ensemble. Ainsi, cette deuxième machine de moletage et d’insertion dispose également d’un lecteur de codes-barres et d’une imprimante de codes-barres à 6 axes. Et puis le convoyeur automatique déplace automatiquement le profil vers la troisième étape. La troisième opération est la chaîne de montage, cette machine a 14 axes et dispose d’un lecteur de codes-barres et d’une imprimante de codes-barres. Nous utilisons le code QR pour un accès facile de partout. Une configuration de machine à voyager dans le temps sera effectuée pour chacun des profils. Ensuite, la machine peut être configurée automatiquement à chaque fois.


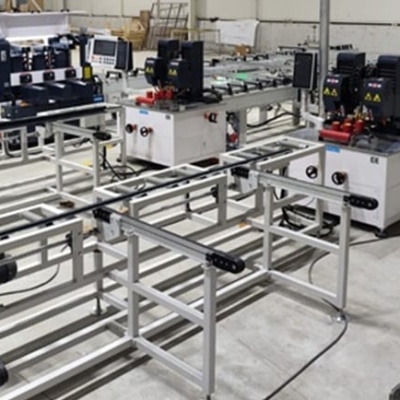

Pour les profils forts, une opération de moletage doit être effectuée. Cette machine effectue automatiquement l’opération de moletage. Les deux disques moletés ont un déplacement sur l’axe X à gauche et à droite ainsi que sur l’axe Z de haut en bas. De plus, la machine a 2 axes supplémentaires (5ème et 6ème axes) comme M, qui est la pince à sertir pour les ruptures de pont thermique avec système pneumatique. Cet axe a un mouvement automatique de haut en bas. La machine dispose également de 6 axes manuels supplémentaires pour attraper la sertisseuse se déplaçant vers la gauche et la droite, un rouleau inférieur pour le haut et le bas et un rouleau inférieur pour la gauche et la droite. Ainsi, la machine totale dispose de 12 axes, dont 6 axes servocommandés et 6 axes à commande manuelle. Grâce à cette technologie, toutes sortes de paramètres de profils peuvent être gérés par cette machine.
Cette machine dispose d’un grand écran tactile convivial avec une interface conviviale. Cette machine permet un temps de changement de profil presque nul d’un système de profil à un autre système de profil. Cette ligne dispose d’un convoyeur d’alimentation automatique qui permet de mettre le profil sur le convoyeur et la ligne dispose d’une zone d’attente de profil de 5 à 6 pièces pour les machines de moletage et d’insertion. La machine à 2 molettes et à insérer dispose de 2 lecteurs de codes-barres QR et de 2 imprimantes de codes-barres QR.
Cette ligne permet aux profilés en aluminium de passer automatiquement de la première machine de moletage et d’insertion à la deuxième machine de moletage et d’insertion. Après l’opération d’insertion à rupture de pont thermique des profilés montants et descendants et l’assemblage, la ligne déplacera automatiquement le profilé vers la machine d’assemblage. Ce système de convoyage complet possède sa propre unité de commande spéciale.


